Что выявляет капиллярная дефектоскопия и для каких материалов применяется?
Капиллярная дефектоскопия представляет собой метод неразрушающего контроля, предназначенный для выявления поверхностных и частично выходящих на поверхность несплошностей в деталях, конструкциях, сварных соединениях и элементах оборудования. Метод основан на способности специальной проникающей жидкости заполнять открытые поверхностные полости за счет капиллярного эффекта. После удаления излишков индикатора и нанесения проявителя дефект становится заметным в виде контрастного цветного или люминесцентного следа. Такая технология позволяет обнаруживать трещины металла, поры сварного шва, непровары, подрезы, шлаковые включения, расслоения и другие поверхностные дефекты, которые могут быть незаметны при обычном визуальном контроле.
Метод применяется для контроля черных и цветных металлов, нержавеющих сталей, алюминиевых и медных сплавов, никелевых сплавов, твердых сплавов, а также некоторых неметаллических материалов с непористой поверхностью. Капиллярный контроль востребован при обследовании сварных швов, литых и кованых деталей, трубопроводов, резервуаров, элементов строительных металлических конструкций, деталей машин, авиационных и энергетических узлов. Он помогает определить наличие дефекта, его протяженность, конфигурацию и координаты дефекта относительно контролируемой поверхности.
Важно учитывать ограничение метода: он выявляет только те дефекты, которые имеют выход на поверхность или соединяются с ней узким каналом. Внутренние дефекты, полностью закрытые в толще материала, капиллярная дефектоскопия не обнаруживает. Для их поиска дополнительно применяют ультразвуковой, радиографический или другой вид неразрушающего контроля. Выбор технологии зависит от материала, состояния поверхности, назначения изделия, требований нормативной документации и положений технического задания.
В Дальнегорске специалисты проводят контроль с учетом условий эксплуатации объекта, доступности поверхности и требуемой чувствительности контроля. По итогам оформляются результаты измерений, протокол результатов и заключение дефектоскопии с указанием выявленных несплошностей и их расположения.
Как выполняется капиллярный контроль сварных соединений и металлических деталей?
Капиллярная дефектоскопия выполняется по утвержденной методике проведения, которая устанавливает требования к подготовке поверхности, применяемым материалам, времени выдержки, условиям осмотра и оформлению результатов. Перед началом работ специалист изучает техническое задание, проектную и эксплуатационную документацию, сведения о материале и технологии изготовления изделия. Зона контроля очищается от грязи, масла, окалины, ржавчины, краски и других загрязнений, способных закрыть устье дефекта или ухудшить проникновение индикаторного состава. При необходимости выполняется обезжиривание и просушка поверхности.
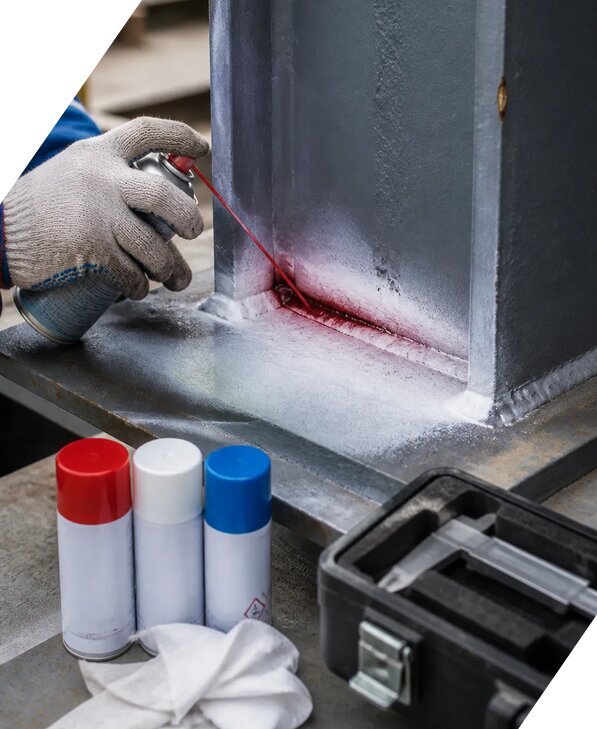
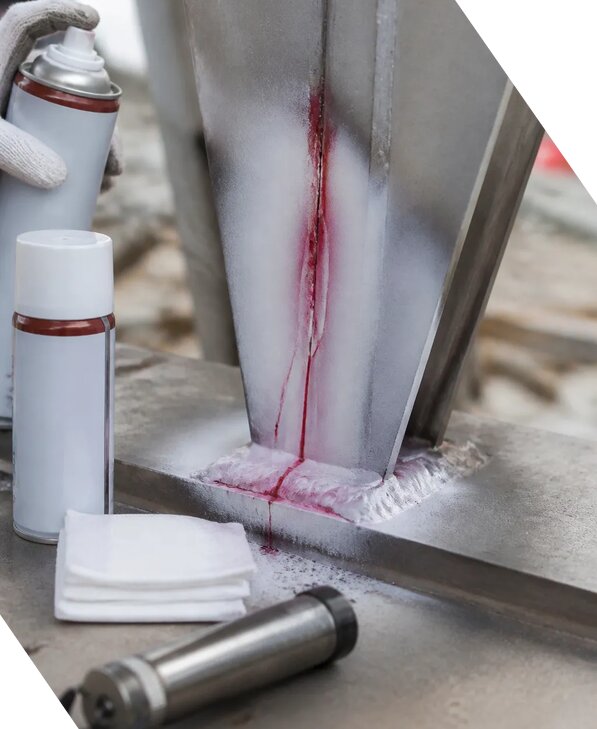
После подготовки наносится пенетрант, то есть специальный проникающий состав. Он выдерживается установленное время, чтобы заполнить капиллярные полости в металле. Затем излишки материала аккуратно удаляются с поверхности без вымывания состава из дефектов. На следующем этапе наносится проявитель, который вытягивает пенетрант из несплошности и формирует хорошо различимый индикаторный рисунок. При использовании цветного метода осмотр выполняется при нормированном освещении, а при люминесцентном методе применяются ультрафиолетовые источники и контролируются условия видимости индикаций.
Специалист оценивает форму, длину, ширину и расположение каждого обнаруженного следа, фиксирует координаты дефекта и сопоставляет его характеристики с критериями приемки. Особое внимание уделяется линейным индикациям, поскольку они могут свидетельствовать о трещинах металла, непроварах или других опасных нарушениях сплошности. Округлые индикации анализируются с учетом вероятности наличия пор сварного шва, газовых раковин и локальных включений. Сам по себе след не всегда позволяет однозначно определить природу дефекта, поэтому при необходимости назначается дополнительный визуальный контроль или другой метод лабораторного контроля.
Контроль качества обеспечивается последовательным выполнением операций и применением исправного оборудования. Настройка дефектоскопа, проверка материалов на контрольном образце и контроль времени выдержки позволяют сохранить требуемую чувствительность контроля. В Приморском крае такие работы выполняются с учетом действующих стандартов, отраслевых правил и требований к безопасности объекта.
Какие дефекты можно обнаружить капиллярным методом, а какие он не выявляет?
Капиллярный метод особенно эффективен при поиске дефектов, которые выходят на поверхность изделия. К ним относятся усталостные и технологические трещины металла, волосовины, надрывы, закаты, поверхностные поры, свищи, непровары, несплошности в зоне сварного соединения, а также отдельные виды шлаковых включений, если они имеют открытый выход наружу. При обследовании литых деталей метод помогает выявлять раковины, микротрещины и нарушения плотности поверхностного слоя. На механически обработанных поверхностях можно обнаружить дефекты, возникшие из-за перегрева, неправильного режима обработки, шлифовки, ковки, штамповки или эксплуатации.
Преимущество технологии заключается в высокой чувствительности контроля. Даже очень узкая поверхностная полость способна удерживать индикаторный состав и проявляться после нанесения проявителя. Однако достоверность зависит от состояния поверхности, правильности очистки, шероховатости, температуры, качества пенетранта, соблюдения времени выдержки и квалификации специалиста. Если поверхность покрыта плотной краской, окалиной или загрязнениями, капиллярная жидкость не сможет проникнуть в дефект, поэтому результат может оказаться неполным или недостоверным.
Метод не предназначен для обнаружения дефектов, расположенных глубоко внутри металла и не имеющих выхода на поверхность. Внутренние дефекты, скрытые трещины, объемные поры, внутренние непровары и шлаковые включения без поверхностного сообщения требуют применения ультразвукового, радиографического или другого инструментального контроля. При сложном строении детали может использоваться комплексная схема обследования, включающая визуальный контроль, натурные измерения и несколько методов неразрушающего контроля.
По результатам работ специалист разделяет обнаруженные индикации на допустимые и недопустимые в соответствии с критериями приемки. Учитываются длина, форма, плотность расположения и направление дефектов. В документации отражаются результаты измерений, координаты дефекта, состояние контролируемой поверхности и вывод о соответствии требованиям. Стоимость работ рассчитывается с учетом объема и сложности объекта, базовая цена может составлять от 1546 руб/м².
Как обеспечивается достоверность результатов капиллярной дефектоскопии?
Достоверность капиллярного контроля обеспечивается не одним действием, а совокупностью организационных, технических и методических мероприятий. Перед началом обследования определяются границы зоны контроля, тип материала, предполагаемый характер дефектов, доступность поверхности и требования нормативной документации. На основании этих данных выбираются цветной или люминесцентный способ индикации, подходящий комплект пенетранта, очистителя и проявителя, а также порядок проведения работ. Если поверхность имеет загрязнения, наплывы, коррозию или покрытие, заранее оценивается возможность их удаления без изменения состояния изделия.
Испытательное оборудование и измерительное оборудование должны быть исправными и соответствовать установленным требованиям. Контролируется освещенность рабочей зоны, температура поверхности и окружающего воздуха, соблюдается время нанесения и выдержки каждого состава. Перед работой проверяется пригодность индикаторных материалов, срок их хранения и однородность. Настройка дефектоскопа и проверка чувствительности выполняются с использованием контрольного образца либо эталонной панели, на которой имитированы поверхностные несплошности заданного размера. Это позволяет убедиться, что применяемая система способна выявить дефекты требуемого уровня.
Специалист оценивает не только наличие индикации, но и ее форму, четкость, протяженность, направление и расположение. Амплитуда сигнала в классическом смысле для капиллярного метода не является основным критерием, как при ультразвуковой дефектоскопии, однако интенсивность и контраст индикаторного следа могут учитываться при визуальной оценке. При спорных результатах выполняется повторная очистка и проверка участка либо назначается дополнительный метод контроля. Погрешность измерений зависит от качества подготовки поверхности, разрешающей способности измерительных средств и условий наблюдения, поэтому все ограничения фиксируются в документации.
Аккредитованная лаборатория оформляет протокол результатов и техническое заключение, где указываются объект, методика проведения, примененные материалы, зона контроля, обнаруженные дефекты, координаты дефекта и вывод о соответствии требованиям. Компания ЭкспертизаРоссия выполняет работы с учетом требований к лабораторному контролю. Запрос на расчет можно направить сотруднику Василию Константиновичу, указав тип объекта, площадь или протяженность сварных соединений и необходимый объем обследования.
Какие документы оформляются после проведения капиллярной дефектоскопии?
После завершения капиллярного контроля заказчику передается комплект документов, состав которого определяется техническим заданием, назначением объекта и требованиями нормативной документации. Основным документом является протокол результатов, в котором отражаются сведения об объекте, контролируемом участке, материале, состоянии поверхности, примененной методике и используемых индикаторных составах. В документе указываются дата проведения работ, условия контроля, данные специалистов, сведения об оборудовании и результаты оценки обнаруженных индикаций.
Если выявлены поверхностные дефекты, в протоколе описываются их вид, форма, размеры, количество, расположение и координаты дефекта относительно осей, шва, кромки или другой принятой точки отсчета. При обследовании сварных соединений отдельно фиксируются участки с признаками трещин металла, пор сварного шва, непроваров, шлаковых включений и иных несплошностей. При необходимости к документам прилагаются схемы, фотографии, ведомости дефектов и маркировка контролируемых зон. Фотографическая фиксация особенно полезна для последующего ремонта, повторного контроля и сравнения состояния конструкции в динамике.
По результатам анализа оформляется заключение дефектоскопии или техническое заключение. В нем указывается, соответствует ли проверенный участок установленным требованиям, имеются ли основания для дальнейшей эксплуатации, ремонта, усиления или дополнительного обследования. Вывод делается не только по факту наличия индикации, но и с учетом критериев приемки, категории объекта, назначения конструкции и допустимости конкретного дефекта. При необходимости в документе формулируются рекомендации по удалению дефектного участка, ремонту сварного шва, повторному контролю и проведению дополнительных натурных измерений.
Документы могут использоваться при приемке монтажных работ, освидетельствовании металлических конструкций, подтверждении качества сварки, расследовании причин повреждений и подготовке исполнительной документации. Компания работает Пн-Пт 09-18 Сб-Вс вых., а с 2013 года по 2026 выполнено более 2572 заказов. Стоимость и сроки определяются после анализа объема работ; при заказе услуги под ключ скидка от 15 процентов. Связаться для передачи исходных данных можно по телефону +7 931 105-63-33.